多能工
技能矩陣區分學習、可獨立、可指導。跨訓練配合授權與輪替,不能把一人同時塞進多個相衝突的工作。
從 Lean 五大原則到 IE、方法與時間研究,以跨產業案例、互動計算與 AI 協作實踐改善。
Cliff Wang, Ph.D. 王啟岳博士
dr.cliffwang@a2psdm.com
Copyright ©
課程 Podcast
Lean 的核心不是一套口號,而是一種把顧客價值放在前面、把流程中的浪費攤開來看、再用標準化與持續改善把組織能力做厚的管理方式。
這堂課會把五大原則、三M與八大浪費、VSM、標準作業與 AI 驅動工廠串成同一條學習路徑,讓你從概念一路走到現場應用。
從顧客需求出發,分清楚什麼真的是價值、什麼只是組織自己習慣的流程負擔。
透過八大浪費、VSM 與標準作業,讓等待、搬運、過量與瓶頸都浮到水面上。
讓 AI 協助做浪費診斷、價值流整理、產線平衡分析與智慧工廠的知識加速。
顧客買的是成果與體驗,不是企業內部多餘的搬運、等待、重工與層層交接。
真正的效率不是局部忙碌,而是整段價值流從上游到下游都能平穩、順暢、可預期地運作。
AI 可以幫你更快拆解流程與生成建議,但改善真正是否有效,仍要回到現場與人的判斷。
先說清楚顧客真正願意付費的是什麼,才知道哪些活動值得保留。
把從原料到交付的整段流程攤開來看,找到浪費最集中的環節。
消除中斷、切換與等待,讓價值不是卡在流程裡,而是持續向前。
用真實需求拉動節奏,避免超量生產、囤積庫存與錯誤優化。
改善不是專案,而是每天都在發生的管理習慣與學習機制。
先辨認價值,再讓價值流動,接著用標準化穩住成果,最後用 Kaizen 與 AI 把改善迭代做得更快。
這份教材可用於製造、物流、服務與工程。先理解價值及標準,再深入 IE、方法/時間研究與 3T;最後透過 VSM、計算與 TOC 演練形成改善提案。
本頁不需要 API 金鑰,也不會從頁面直接呼叫任何 AI 服務。提示詞在你的瀏覽器組好,由你自行貼到公司核准的平台。
① 選案例或填自己的流程
頁面上方選擇製造、物流、服務或營造場域,各單元的 AI 實作都能載入同一案例;浪費、VSM 與標準作業另保留樓層備料、缺失複驗及幕僚案例。任何產業都可填自己的流程,未知資料寫「待查」。
② 複製提示詞,貼到公司 AI
提示詞依 VIBE + TICOE 架構組好,可在預覽框修改後再複製。貼出前先把客戶名稱、人員姓名與合約金額去識別,公司資料留在核准的工具裡。
③ 把 HTML 貼回來看
所有提示詞都要求 AI 產出一份完整 HTML 報告。整段複製後貼到「HTML 檢視」分頁即可渲染,報表在獨立沙箱中執行。VSM 報告的四張圖以內嵌 SVG 繪出。
課後帶走:下載技能檔
VSM 區可下載 YAML 技能,其他單元可下載 SKILL.md,內容就是同一套角色、任務、資料紀律與輸出要求。上傳或貼進公司 AI 對話即可重複使用,不必重寫提示詞。
判斷仍由人負責
AI 產出的圖、數字、原因與方案都是草稿。學員對照件例逐項標示採納、修正、待查或淘汰,並經流程主管確認後才進行試作。必要的安全、品質、核准與養護控制不能因 AI 建議而取消。
五大原則把改善工作的順序說清楚,讓團隊知道該先看顧客、再看流程,最後才談效率與優化。
由顧客視角出發,定義產品或服務的真正價值,避免把內部方便誤認成顧客需要。
分析從原料到成品的所有步驟,找出增值與非增值活動,讓浪費有具體位置。
讓價值不被等待、換線、交接與瓶頸打斷,讓流程更連續、更穩定。
由顧客需求拉動生產節奏,避免過度生產與庫存堆積,把資源放在真正需要的地方。
透過 Kaizen 與持續改善,把今天的最佳方法,變成明天更好的基準。
如果沒有先定義價值,改善很容易變成只是把浪費做得更有效率。
局部最優不等於整體最優。精實管理最怕的是一站很忙、整條價值流卻很慢。
標準化與改善循環,會決定 Lean 最後是活動、專案,還是真正的能力。
Lean 不是只談削減成本,而是追求更短交期、更穩品質、更高應變力,以及更健康的人機協作節奏。
| 原則 | 現場要問 | 怎麼做與留下什麼 |
|---|---|---|
| 1 定義價值 Define Value | 誰接收?什麼是對方可接受的交付? | 把規格、數量、時間、完整性與使用情境寫成驗收條件。必要法規與風險控制另列,不因顧客未直接付費而任意刪除。 |
| 2 確認價值流 Identify Value Stream | 一件需求從開始到交付經過哪些角色? | 畫現況 VSM、資訊/材料流及泳道。把增值、目前必要未增值及可消除浪費分開。 |
| 3 暢流 Create Flow | 能否縮小批量、讓工作不中斷地前進? | 先減少故障、補件、批次等待與切換。測量 LT、品質及交接,不只看局部忙碌率。 |
| 4 後拉 Establish Pull | 下游何時有能力接手?什麼訊號准許補充? | 設定 FIFO、補充規則、標準容器或案件 WIP 上限。先確認補充時間與例外處理,保留合理緩衝。 |
| 5 完善 Pursue Perfection | 成果是否維持?新的限制在哪裡? | 更新標準、訓練及日常管理,每次 PDCA 追蹤一項交付指標及品質/安全護欄。 |
| 場域 | 價值與流動 | 後拉與完善 |
|---|---|---|
| 製造 | 合格電子模組依承諾出貨,縮小待驗與批量交接。 | 下游取用觸發補料,異常停線與標準更新。 |
| 物流 | 正確品項、數量及配送窗口,降低揀補來回。 | 依出貨波次與可用月台放行,追蹤錯揀及逾時。 |
| 服務與幕僚 | 完整申請到有效決定,減少重填、補問與多版本。 | 限制同時處理件數,案件齊備才接手,週期回顧退件。 |
| 工程與營造 | 工作面齊備、核准材料及圖說可用,避免到了才發現缺件。 | 可施工條件確認後安排交付,保留查驗與授權。 |
Lean 的第一步,不是立刻做解法,而是先辨認哪裡沒有在創造價值,哪裡又在悄悄吞噬時間與資源。
精實思想的核心是徹底消除浪費。豐田生產方式提出了三個必須消除的「M」,用來提醒我們浪費並不只是一種樣貌。
任何不為顧客創造價值的活動,包含最直觀的等待、搬運、庫存與重工。
對人員或設備提出超出合理能力的要求,長期會導致疲勞、安全風險與品質下降。
排程與流程的不穩定,讓現場時而閒置、時而塞爆,最終放大更多浪費。
透過降低庫存水面,讓隱藏的問題礁石浮現,才能逐一處理。八大浪費不是背名詞,而是訓練我們更敏感地辨認流程中的非價值活動。
生產出需要重工或報廢的產品。
生產過多或過早,是萬惡之首。
人員或機器因前工程未完成而閒置。
未能善用員工的智慧、技能與改善能力。
不必要的物品移動與周轉。
過多的原物料、在製品或成品,遮蔽了流程問題。
人員不必要的身體移動與尋找。
超出顧客要求的加工、檢驗或流程設計。
Muda 是不創造價值的消耗,Mura 是不均,Muri 是過載。只移除表面浪費卻讓排程更不均或人員更累,改善可能無法維持。本課將 QCDMS 定義為品質 Quality、成本 Cost、交付 Delivery、士氣 Morale、安全 Safety;不同公司命名可不同,請先統一。D 的交付不能只用單站速度代替,C 的成本也不限於庫存。
| 方向 | 先看哪種偏差 | 主要工具與護欄 |
|---|---|---|
| D 交付與效率 | 交期不穩、切換久、瓶頸超過需求節奏。 | 排程穩定化、SMED、平衡、Layout、動作經濟;同時追蹤缺陷與負荷。 |
| Q 品質 | 錯做、重工、流出與回覆不完整。 | 多能工、自主檢查、作業標準、防呆、供應商管理;保留權責查驗。 |
| C 成本與庫存 | 待辦、呆滯、搬運、重複輸入與資源閒置。 | WIP/Kanban、ABC、儲位與 WMS;檢查缺料、服務水準與總成本。 |
| M 士氣與能力 | 過載、改善提案無回應、單點技能依賴。 | 技能矩陣、參與改善、訓練回做及求助機制。 |
| S 安全與健康 | 扭轉、重搬、危險動線或不合理節奏。 | 人因、風險消除、隔離及安全停止;安全為必要條件。 |
| 工具 | 操作步驟 | 教學例與驗收 |
|---|---|---|
| 排程穩定化 | 分產品族看需求/產能,保護合理凍結時段;控制插單與放行。 | 比較每日工作負荷與交期達成率;平準化須依補充及切換能力設計,不能無視真實需求。 |
| SMED 快速換模換線 | 錄下上件最後合格品至下件首件合格的過程;分內外作業,外部化、簡化並標準化。 | 停機換線 40 分=備工具 10+拆裝 15+調整首件 15。前置工具及快定位後,目標 20 分=0+10+10,須驗證首件品質。 |
| Line Balance | 量測各站同口徑 CT,與 TT 比較;檢查前置關係、技能、設備與不可拆工作。 | 45/75/60 秒三站,TT 60 秒,優先改善 75 秒站;理論重分配需經現場試作。 |
| Layout 產線布置 | 先畫實際路線與距離,考慮產品族、動線、補料、查驗及安全。 | 直線、U 型與功能式布局依品種數量比較;不可為縮短距離堵住逃生或車行動線。 |
| 動作經濟 | 讓物品在使用點、順序一致,減少找尋、伸手、翻轉及重複定位。 | 由 6 次伸手改為 3 次屬方法假設,還需量測距離、姿勢與品質。 |
SMED 的 Single Minute 指個位數分鐘、少於 10 分鐘的方向,並非保證每種設備都能在 1 分鐘換線。外部化也不能將危險作業移到運轉設備旁。
技能矩陣區分學習、可獨立、可指導。跨訓練配合授權與輪替,不能把一人同時塞進多個相衝突的工作。
操作者依明確判準在源頭確認,異常停止與隔離。自主檢查與 TPM 自主保全不同,亦不能取代法定/必要獨立查驗。
列適用版本、步驟、關鍵點、理由及例外。設計防呆與回饋,確認現場能查到且看得懂。
共同規格、品質與交期、變更通知、批次追溯及改善驗證。依風險分級管理,不能只壓採購單價。
| 工具 | 實作方式 | 常見誤用 |
|---|---|---|
| WIP 與 Kanban | 訂出容器、數量、補充時間及放行訊號,沒有有效訊號不任意追加。服務案件可用待辦上限與接手規則。 | 只把白板欄位叫看板,卻沒有 WIP、補充及例外規則。 |
| ABC 庫存 | 以年度耗用金額=年需求×單價排序,再看累積占比;A 類提高追蹤頻率。 | 80/15/5 等比例只能當分類示例;低金額但關鍵、長交期或有安全要求的物料仍需特別管理。 |
| 儲位規劃 | 依周轉速度、尺寸重量、相容性、效期與人因配置,確保取補與盤點可追溯。 | ABC 金額分類不等於揀貨熱度;重物不因高周轉而放在危險高度。 |
| WMS | 先統一品號、批號、儲位、單位與交易紀律,再導入收貨、上架、揀貨、盤點及追溯。 | 錯主檔與錯流程數位化,只會更快傳播錯誤。 |
簡化補充看板估算:張數=向上取整〔需求率 × 補充前置時間 ×(1+緩衝比例)÷ 每容器量〕。例:每小時 20 件、補充 2 小時、緩衝 10%、每箱 10 件,為 5 張。時間單位需一致;需求、補充與品質不穩時應重估,不能直接承諾零缺料。
1. 在八大浪費中,哪一項被認為是「萬惡之首」,會引發其他所有浪費?
2. 對人員或設備要求超出其合理能力,導致安全問題與品質下降,這屬於三M中的哪一種?
載入目前場域或輸入自己的流程,產生浪費辨識、候選原因、QCDMS 工具選用與 ECRS 改善的 HTML 報告。
案例 1、2 與 VSM 區同一情境,案例 3 為幕僚流程;所有數值均為教學假設,可修改後再複製提示詞。
VSM 的價值在於,它不是只看單一工站效率,而是把物料流與資訊流一起攤開,讓總前置時間與真正加工時間被放到同一張圖上。
價值流圖 (VSM) 是一種視覺化工具,它不僅描繪單一工序,而是將物料流與資訊流結合,呈現產品從供應商到顧客手中的完整路徑。VSM 最強的地方,在於它能清楚區分增值時間與非增值時間,讓團隊真正看見浪費的占比。
先釐清分析的產品系列,並從客戶端反推節拍需求與交付節奏。
實地走訪現場,把主要工序、庫存點、資訊流與關鍵數據標註清楚。
把總前置時間與總加工時間拉開來看,通常就能發現改善空間遠大於想像。
用連續流、後拉式系統與平準化,設計一個更短、更穩、更少庫存的未來狀態。
因為很多現場一旦把總前置時間與加工時間並排比較,就會發現真正加工只佔整體的一小部分,大多時間都耗在等待與停滯。
教學情境:同一類標準品/案件從完整受理到交付確認,四階段完整串行,單位工作分鐘,沒有重疊。現況 PT 10 分、WT 150 分、LT 160 分。若已觀察並確認增值時間為 6 分,PCE 才可計為 6÷160=3.75%。
未來狀態教學目標:藉由需求齊備、使用點備料、縮小批次與約定接手窗口,把 WT 設為 10/20/15/5 分,PT 維持 10 分,LT 目標 60 分。若同一增值內容仍為 6 分,目標 PCE 為 10%。這是尚待驗證的設計,不能當成已實現 62.5% 改善。
VSM 的端到端時間,不等於各人投入工時。並行或重疊時須用時間戳與完整路徑核對,未知值保留待查。Little’s Law 的 WIP=吞吐率×平均流動時間,需同一穩定系統、同一邊界與長期平均,不能拿一次盤點量直接推定等待。
1. 價值流圖(VSM)與一般流程圖最大的不同點是什麼?
2. 在VSM中,「Takt Time (節拍時間)」是由什麼決定的?
載入目前場域或輸入自己的流程,產生現況/未來 VSM、泳道圖與創意改善提案的 HTML 報告。
兩個案例皆為教學假設。您也可直接輸入「案例 1」或「案例 2」,或貼入自己的完整案例;提示詞以當次輸入為準。
工地、幕僚及製造流程皆可。請補充起終點、角色、交接與退件、處理/等待時間及限制;未知資料寫「待查」。
貼到公司 AI 取得 HTML 報告,再將完整程式碼貼回「HTML 檢視」。
沒有標準,就沒有共同語言;沒有共同語言,就無法真正比較、改善與複製成果。
標準作業 (Standardized Work) 並非一成不變的規定,而是當下完成一項工作的最佳、最安全、最有效率的方法。它的重點不在僵化,而在建立穩定、可比較、可改善的基準。
每日可用工作時間除以每日顧客需求量,決定了整條產線的節奏。
把步驟安排成最佳順序,讓品質、效率與安全可以被穩定重現。
維持流程順暢所需的最小在製品數量,避免過多庫存掩蓋問題。
讓各工站作業時間盡量接近節拍時間,減少瓶頸與等待的拉扯。
透過消除、合併、重組、簡化,重新分配工作內容,能顯著提升平衡率,也讓現場更容易維持品質與交期。
標準是目前可重複、安全且已確認的工作方法,包含適用條件、異常處置與更新責任。先確認方法,再測量時間;作業標準書是載體,標準作業還需要節拍、作業順序與必要的標準在製品。高變異知識工作可標準化交接與驗收,不必僵化所有思考步驟。
| 6M | 至少建立的條件 | 查核例子 |
|---|---|---|
| 人 Man | 資格、訓練、多能工矩陣、代理及停止權限 | 誰可操作?誰可查驗?新手何時能獨立? |
| 機 Machine | 設備能力、點檢、保全與參數範圍 | 開機前確認、異常停機與維修放行。 |
| 料 Material | 版本、批號、規格、儲存及追溯 | 混料隔離,先進先出/效期優先依品項選擇。 |
| 法 Method | 順序、關鍵點、原因及例外 | 以照片與動詞描述,標明品質與安全要點。 |
| 環 Environment | 照明、噪音、動線、人體姿勢及休息安排 | 避免遠距伸手、扭轉、過載與車人衝突。 |
| 量測 Measurement | 單位、儀器、校驗、定義與紀錄 | 一致時間戳、量具可用性、同一合格判定。 |
| 5S | 具體動作 | 目視與管理回應 |
|---|---|---|
| 整理 Seiri | 區分需要與不需要,紅牌有期限與處置人。 | 移除過期表單與無效料件;保留證據與必要備品。 |
| 整頓 Seiton | 定位置、數量與補充方式。 | 工具輪廓、儲位碼、檔案版本及取用點。 |
| 清掃 Seiso | 清潔同時發現漏油、鬆脫或髒污源。 | 異常標籤與修復責任,不只拍整齊照片。 |
| 清潔 Seiketsu | 把前三項寫成可檢查標準。 | 正常範圍、點檢頻率、圖例與異常升級。 |
| 素養 Shitsuke | 訓練、持續檢查並改善維持困難。 | 看板顯示狀態、偏差、負責人與期限,提供回應機制。 |
身心條件同樣納入標準:合理負荷與休息、可調工作高度、求助方式及異常停止權限。5S 的價值是減少尋找、暴露風險及支持穩定工作;整潔分數不能替代交付與安全成效。
範圍小、風險可控且能快速觀察的問題,用 PDCA 小步試作。例:把常用工具移至使用點,量測尋找及動作距離。
用一頁串接背景、現況、目標、原因證據、對策、計畫及追蹤。A3 是推理與對話方式,不能只把文字縮小塞滿紙張。
重大或反覆缺陷先圍堵,再驗證發生原因與流出原因,選永久對策、驗證、系統預防並肯定團隊。可有 D0 準備。
每案都有議題、證據、行動與追蹤。5 Whys 每一層要有支持證據;已知原因不必硬問五次,推測不能當真因。
8D 步驟:D1 組隊、D2 定義問題、D3 暫時圍堵、D4 驗證根因及流出原因、D5 選擇與確認永久對策、D6 執行與驗證、D7 系統預防、D8 肯定團隊。圍堵與永久改善的責任、時限須分開。
1. 如果客戶每天需要400個產品,而你每天的有效工作時間是8小時 (28800秒),那麼節拍時間(Takt Time)是多少秒?
2. 標準作業的主要目的,並非為了限制員工,而是為了什麼?
選擇營造教學案例或輸入自己的作業,取得標準作業表、要點與理由、檢核表、新人教導及試作安排的 HTML 報告。只有穩定的重複作業才計算節拍。
案例 1、2 與 VSM 區同一情境,案例 3 為幕僚流程;所有數值均為教學假設,可修改後再複製提示詞。
傳統 Lean 很擅長消除可見浪費,而 AI 能進一步挖掘藏在資料、異常模式與知識傳承中的不可見浪費。
AI 不是另一個口號,而是讓資料整理、異常識別、決策模擬與知識擴散加速的實務工具。
AI 不只用在感測器與產線,也能處理施工照片、表單、時間紀錄與文件,前提是資料可取得且由人查證。
傳統精實擅長消除看得見的浪費,AI 能協助找出藏在資料裡的浪費。點選標題展開各主題。
| 原則 | AI 可協助的事 | 主要針對的浪費 | 使用前提 |
|---|---|---|---|
| 定義價值 | 用文字分析整理顧客、業主或下游的回饋與抱怨,歸納真正在意的交付條件。 | 過度加工、生產過剩 | 回饋資料要能取得並先去識別;歸納結果需與接收者確認。 |
| 繪製價值流 | 流程探勘:從系統的時間戳還原實際流程、等待與退件路徑。 | 等待、庫存/待辦 | 需要完整時間戳的系統紀錄。工地多為人工紀錄時,先從件例時間戳做起(見 VSM 區)。 |
| 創造暢流 | 排程建議與預測性維護,減少停滯與非計畫停機。 | 等待、不良重工 | 排程規則與設備資料要穩定,建議由負責人確認後才執行。 |
| 建立後拉 | 需求預測與存量建議,依實際需求補貨或備料。 | 生產過剩、庫存 | 需求歷史要足夠,預測需持續與實際比對校正。 |
| 追求完善 | 跨資料探索候選原因,協助 Kaizen 聚焦。 | 不良重工、動作 | AI 找到的是相關性,原因仍需以件例比較或試作驗證。 |
| 手法 | 傳統做法 | AI 可加值之處 | 注意事項 |
|---|---|---|---|
| 防呆法 Poka-Yoke | 治具、感測器,彈性較低。 | 以影像確認使用正確的工具、工件或防護。 | 影像涉及個資,需事先告知並管理保存期限。 |
| 動改法 ECRS | 依經驗刪除、合併、重排、簡化。 | 快速列出多種流程或佈局組合,再挑選可試作方案。 | 模擬與建議仍需現場小範圍試作驗證。 |
| 流程法 | 手繪流程圖,容易與實況脫節。 | 從系統紀錄自動產生流程圖與等待點。 | 系統外的人工作業與口頭交接會看不到。 |
| 人機配合法 | 手繪人機圖,分析閒置時間。 | 即時掌握多人多機狀態,提供派工建議。 | 需要穩定的狀態資料;派工決定仍由負責人做。 |
| 3×5 Why | 依團隊知識反覆追問。 | 從歷史紀錄找跨面向的關聯,提供候選原因。 | 相關不等於因果,候選原因要逐一查證。 |
| 雙手法 | 觀察記錄雙手動作,費時且依賴專家。 | 以姿態辨識做動作與人因風險初步分析。 | 拍攝需當事人同意,結果用於改善而非考核。 |
| 抽查法 | 隨機抽樣觀察,可能漏掉關鍵事件。 | 影像全檢,或以異常偵測引導抽查重點。 | 誤判與漏判需持續監控,保留人工確認。 |
本頁「VSM」分頁的 AI 價值流分析,就是依這四步設計的課堂操作。
| 階段 | 期間 | 重點工作 | 進入下一階段的判斷 |
|---|---|---|---|
| 一、定義與評估 | 約 1–3 個月 | 成立跨單位小組,挑選高價值、資料可取得的場景,盤點資料品質與權限。 | 場景、負責人、基準資料與成功指標已確認。 |
| 二、試點與驗證 | 約 3–6 個月 | 從單一流程或單一設備小範圍試作,記錄前後資料與副作用。 | 同口徑比較出改善,且品質、安全與上下游負擔未變差。 |
| 三、擴展與標準化 | 約 6–18 個月 | 把有效做法寫成標準、檢核表與教材,建立資料與模型維護機制。 | 在第二個工地或單位複製成功,維護責任明確。 |
| 四、持續轉型 | 持續 | 培養員工提問與判讀能力,定期檢討 AI 應用的效益與風險。 | 改善循環由現場自主推動,而非依賴外部顧問。 |
電子與封測產線常以 AI 影像辨識協助判讀瑕疵,降低人工複檢負擔。營造對應:施工照片的缺失初篩,仍由具權責者現場確認。
機械設備加裝振動、溫度感測器,由 AI 提前預警保養需求,降低無預警停機。營造對應:機具保養與檢查紀錄的逾期提醒,法定檢查照常執行。
先在虛擬環境模擬佈局與設備協作,再導入實體產線。營造對應:以 BIM 模型模擬施工順序,提早發現工序與動線衝突。
由 AI 整理歷年維修與異常紀錄,類似問題發生時提供參考對策,縮短排除時間。營造對應:把缺失與改善紀錄整理成新人與協力廠商的教材。
以上為產業常見的應用型態說明,不代表特定公司的實施內容或成效。
MES、ERP 與現場感測資料若無法被整合,AI 的表現就容易停留在片段的局部最佳。
AI 很會回答,但團隊需要先學會問對問題、拆對情境,並審慎檢查輸出的合理性。
健康的人機協作,是先用大腦理解現場,再用 AI 放大速度,而不是跳過理解本身。
1. 某機械零組件廠在滾珠螺桿加裝感測器,透過 AI 演算法提前預警保養需求,這是 AI 在哪個領域的典型應用?
2. 在推動智慧精實工廠時,人機協作的健康心態應該是?
手機不用存檔、不用找檔案 App。貼上就渲染,圖表與表格直接呈現。
為什麼需要這個?
ChatGPT、Gemini 這類平台只會把 HTML 當「一段程式碼」回給你,不會產生可下載的檔案。在 iPhone 上要把那段程式碼變成能開的網頁幾乎不可能——所以我們把渲染器直接做在課程網站裡。
複製提示詞
在任一單元的 AI 實作按「📋 複製完整提示詞」,貼到公司核准的 AI。
複製 AI 的回覆
AI 會回一段 HTML 程式碼。整段複製即可——前後多帶了說明文字也沒關係,系統會自動抓出程式碼。
貼到下方,按「渲染報表」
報表立刻出現。可全螢幕檢視,也能下載成 .html 保存。
貼上 AI 回覆
支援整段回覆(含 ``` 程式碼圍欄與前後說明),也支援只貼純 HTML。
安全說明:報表在獨立沙箱中執行,無法讀取本頁面的任何資料。內容只留在你的瀏覽器,不會上傳。
下載說明:電腦端會直接存檔;iPhone 會跳出分享選單,可選「儲存到檔案」。
Lean 提供方向與紀律,AI 提供速度與擴增能力。兩者結合,才有機會把改善做成真正的競爭優勢。
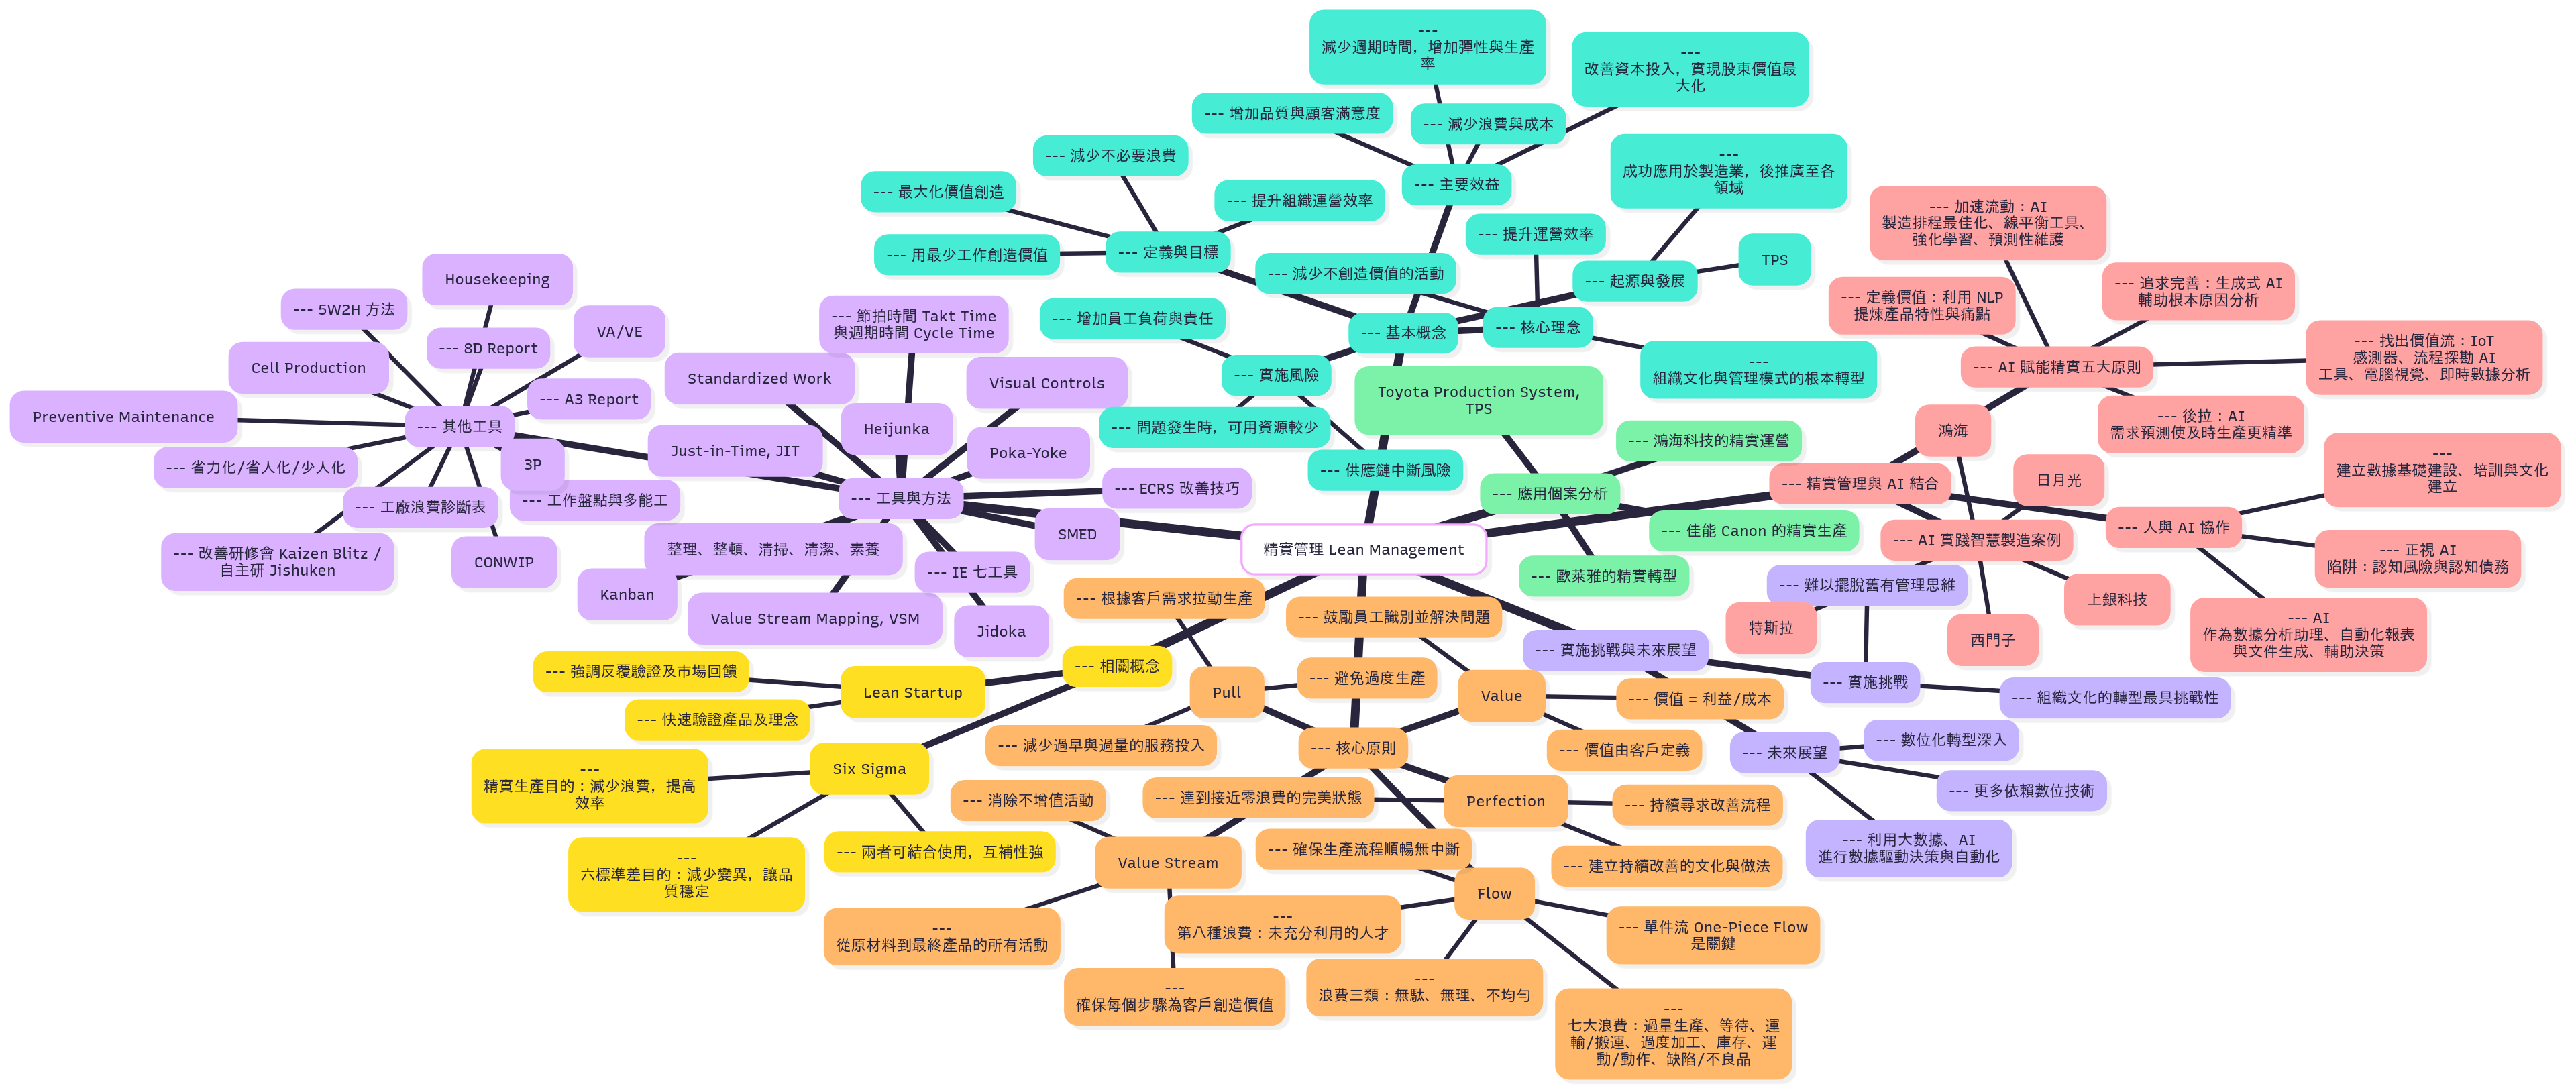
精實管理總結心智圖(點擊放大)
AI 的成功導入,終究取決於人。當人的改善意識與 AI 的速度、精度結合,組織才可能在零浪費、零缺陷、零停機的路上持續創造優勢。
| 學習路徑 | 建議閱讀順序 | 完成證據 |
|---|---|---|
| 新手與跨部門 | 歷史、五大原則、標準、浪費、VSM、TOC。 | 同一案例的現況圖、候選原因、改善方案及追蹤。 |
| 現場 IE 與生產主管 | IE、方法研究、時間研究、效益、3T。 | 方法版本、觀測紀錄、標準時間、線平衡及品質安全護欄。 |
| 幕僚/服務/工程 | 交付定義、標準交接、資訊流 VSM、WIP 與 A3。 | 完整申請、狀態、接手條件、LT/退件及試作。 |
| AI 協作帶練 | 先人工觀察,再複製提示詞到公司 AI,報告貼回 HTML 檢視。 | 提示詞、AI 草稿、查證修正與採納/淘汰理由。 |
理解演進脈絡,才能知道何時用標準、何時用流動、何時需要改變管理規則。
| 階段 | 關鍵觀念 | 今天如何應用 |
|---|---|---|
| 20 世紀初 IE | Taylor 強調工作方法、測量與時間研究;Frank 與 Lillian Gilbreth 研究動作、疲勞及人的因素。 | 先改善方法與作業條件,再建立合理時間。與作業者共同觀察,不用最快一次當定額。 |
| 1913 年 Ford 流動生產 | 把製程順序、可互換零件及移動裝配整合。大量同型產品容易流動,多樣化則提出新挑戰。 | 觀察跨站流程、搬運及等待,也檢查品種與需求變化。 |
| Toyota Production System | 在長期實務發展中結合 Just-in-Time 與自働化 Jidoka,讓需求、品質及異常處理融入流程。 | 下游需求驅動補充;異常可停止、通報及處理,避免缺陷往後流。 |
| 1990 與 1996 | 《The Machine That Changed the World》擴大精實觀念的傳播;《Lean Thinking》整理五項原則。 | 從工具導入延伸到端到端價值流與持續實驗。 |
| 跨產業與 AI 協作 | 製造、物流、工程及知識工作都存在資訊、交接與待辦的流動。 | AI 整理觀察與生成草稿,現場人員核對證據、限制及改善結果。 |
需求變動時,只提高單站速度容易增加待辦。先看整段接單至交付,量測承諾是否可靠。
縮短切換、減少尋找與重複輸入,讓有限人力可完成更多有價值的工作。
將品質做進作業,讓錯誤更早被發現。必要查驗、核准及安全控制仍需保留。
由作業者參與標準與改善,減少過載、疲勞與無效工作,將釋放的能力用於訓練與交付。
IE 以人、設備、材料、資訊與環境的整合系統為對象;Lean 提供價值流的改善方向,IE 支持方法、測量與設計。
Taylor 的時間研究與科學管理,把工作方法及測量帶入管理。Gilbreth 夫婦從動作觀察、影像與疲勞研究,追問身體如何更省力完成工作。今天應先確立合適方法與安全條件,由作業者參與,再建立公平且可檢驗的時間基準。
只用碼表催快,容易把不合理方法固定下來;只改布局而不量測,也無法確認效果。方法研究回答「怎麼做更好」,工作衡量回答「在界定條件下需要多少時間」。
「IE 七工具」的組合並無跨組織唯一固定版本。本課依指定課綱採防呆、動改、流程、聯合、3×5 Whys、雙手、抽查七項;3×5 Whys 在此指發生、流出及系統三條原因追查,不宣稱為國際統一標準。
| 工具 | 何時用 | 要留下的證據 |
|---|---|---|
| 防呆 Poka-yoke | 重複裝反、漏件、誤選或欄位缺漏。 | 預防或偵測機制、挑戰測試、異常反應與失效時處置。 |
| 動改 Motion Improvement | 找工具、長距伸手、扭轉或重複定位。 | 改善前後動作、距離、姿勢、時間與安全條件。 |
| 流程 Process Analysis | 端到端搬運、檢驗、等待及儲存不清。 | 五類活動流程圖、路線、件例及 ECRS 構想。 |
| 聯合 Multiple Activity | 多人多機相互等待或自動週期無法配合。 | 同一時間軸的活動/等待、可併行與禁止重疊條件。 |
| 3×5 Whys | 異常發生又流出,且反覆再發。 | 三條原因鏈,各層支持/反證及實驗結果,查到可驗證處即可。 |
| 雙手 Two-hand Chart | 重複手工作業的左右手配合不良。 | 同一時間軸的左右手活動、持物、等待與改善後試作。 |
| 抽查 Work Sampling | 長週期、多種工作,連續測時干擾大。 | 隨機觀察計畫、分類定義、觀察數與不確定範圍。 |
載入目前場域或輸入自己的流程,產生 IE 工具選用、觀察計畫與驗證方式的 HTML 報告。
先界定觀察單位,再依程序、作業、動作三個層次選工具。每次都比較現況、改善假設與實際結果。
追一件產品、材料、文件或資訊從起點到終點,記錄活動、責任、時間、距離及數量。可從產品流程、加工路線、搬運物流或資訊流切入,避免只觀察單一人的忙碌。
| 五類活動與符號 | 辨識問題 | ECRS 改善提問 |
|---|---|---|
| ○ 操作 Operation | 改變形狀、內容或狀態;不代表每次操作都增值。 | 可刪重複登打?合併資料來源?簡化定位? |
| → 搬運 Transportation | 物料、人或資訊移動到另一處。 | 是否可在使用點備料?重排位置?減少跨系統轉抄? |
| □ 檢驗 Inspection | 對照標準判斷品質或數量。 | 是否可源頭防呆或一次取得證據?必要獨立查驗仍保留。 |
| D 等待 Delay | 尚未進入下一活動,沒有正式儲存控制。 | 缺什麼條件?批次送件、排程或責任交接造成? |
| ▽ 儲存 Storage | 受控制保管,取出需特定許可或程序。 | 數量與期限是否合理?有無過期、找不到或重複保管? |
ECRS 依序問:Eliminate 消除、Combine 合併、Rearrange 重排、Simplify 簡化。每項要寫明改哪一步、理由、必要條件與驗證方法。先改善資料與動線,再判斷是否需要自動化。
| 物流教學流程 | 分類 | 現況資料 | 改善假設 |
|---|---|---|---|
| 輸入訂單 | 操作 | 3 分 | 欄位一次帶入,驗證主檔。 |
| 走到儲區 | 搬運 | 2 分,30 公尺 | 熱門品靠近合理揀取點。 |
| 揀料 | 操作 | 5 分 | 按訂單與儲位順序揀取。 |
| 核對 | 檢驗 | 2 分 | 同一份清單,異常隔離。 |
| 等出貨窗 | 等待 | 20 分 | 依可接手窗口放行。 |
| 管制區待運 | 儲存 | 60 分 | 核對波次與承諾時間,保留保管要求。 |
此例單一路徑且無重疊,LT 92 分,操作 8 分、檢驗 2 分、搬運 2 分、等待 20 分、儲存 60 分。這些是活動分類,增值時間仍須另外判定。
在一段作業內分析人、機、工序與條件的配合。Flow Process Chart 記錄被追蹤的人/料/設備活動;Operator Process Chart 可聚焦操作者。Man–Machine Chart 與聯合作業圖則把多人多機放在同一時間軸,避免把可重疊時間直接相加。
| 人機聯合教學週期 | 人員 | 設備 | 判讀 |
|---|---|---|---|
| 0–10 秒 | 上料與啟動 | 等待/接受上料 | 安全互鎖及操作條件先確認。 |
| 10–40 秒 | 可準備下一件 10 秒,其餘等待 | 自動加工 30 秒 | 下一件準備可重疊,但不能侵入危險區。 |
| 40–50 秒 | 卸料並檢查 | 等待卸料 | 週期 50 秒,人工作業 30 秒,機自動 30 秒。 |
人工作業 30 秒與機自動 30 秒存在重疊,不能算成 60 秒週期。要增加照看台數,需驗證走動、同步衝突、安全與品質。VA 價值分析再問此功能是否必要、有無替代方法,同時保留品質與使用要求。Why–Why 用件例驗證,不把「等待」當成原因結論。
讓雙手協調、減少不必要持握與扭轉,避免長時間固定姿勢。人員速度受技能、疲勞及作業條件影響,不能只追求動作數最少。
材料與工具在合理可及範圍,取放順序一致,調整工作高度、照明及視線。動線縮短仍需保留車人分流與通道。
以治具支持定位、以合適工具降低出力,消除重複握持與調整。設計需經使用者試用,確認防夾、護罩及維護。
| 雙手圖教學片段 | 左手現況 | 右手現況 | 改善提問 |
|---|---|---|---|
| 1 | 取底座 | 等待 | 材料位置能否讓雙手協調取件? |
| 2 | 持底座 | 找螺絲 | 治具可否代替持物?螺絲可否定點供料? |
| 3 | 持底座 | 鎖固 | 確認定位、工具反力及安全,不盲目要求兩手同時動。 |
| 4 | 移成品 | 等待 | 出料高度與距離是否合適? |
載入目前場域或輸入自己的流程,產生程序、作業與動作三層分析及 ECRS 方案的 HTML 報告。
建議 1 小時帶練:方法與觀察 15 分、碼表及標準時間 20 分、工作抽查 10 分、線平衡 15 分。這是進階模組,依課程需求選用。
簡化觀測數估算:n ≈(z × s ÷(e × 平均時間))²,向上取整。s 為初測標準差,e 為相對誤差,z 依信心水準;小樣本可需 t 分布與迭代。資料應代表正常方法且近似獨立,遇混合工作或明顯趨勢先分層。
正常時間 NT=平均觀測時間 OT × 評比係數。寬放若以「正常時間」為基底,ST=NT×(1+a);若以「標準時間」占比為基底,ST=NT÷(1-a)。兩種 15% 的定義不同,先確認再比較。
以分散、隨機且有代表性的時間點觀察狀態,估計工作時間占比,適合多種活動與長週期工作。先定義互斥且完整的分類、觀察期間與樣本計畫,避免只在容易看到的時段抽查。抽查屬估計,不直接產生單件標準時間。
規劃例:95% 信心水準、估計占比 p=0.20、允許絕對誤差 ±0.05,n≈1.96²×p×(1-p)÷0.05²,向上取整為 246 次。p 未知可先用 0.5,約 385 次;這不涵蓋群聚、連續觀察相依或分層設計的影響。
| 教學分類 | 例子 | 觀察要點 |
|---|---|---|
| 拿取 Pick up | 取零件、抓工具 | 找尋、定位、握持及可及距離。 |
| 組立 Assembly | 插合、對準、接合 | 公差、定位、防呆及出力。 |
| 放置與搬運 Move & Lay | 移動、放回、置入治具 | 距離、路徑、精度及釋放。 |
| 身體動作 Body Movements | 走、轉身、彎腰 | 姿勢、負荷、頻率與恢復。 |
| 心智操作 Mental Process | 辨識、選擇、確認 | 資訊清楚程度、複雜度與錯誤風險。 |
| 特殊動作 Special Motions | 旋螺絲、工具循環 | 實際工法及設備條件。 |
此表是教學用觀察分類,不是 MTM/MOST 等預定動作時間系統的正式碼表,不能直接指定通用秒數。需要專有時間系統時,應使用正式資料、訓練及適用條件。
TT=淨可用工作時間÷需求量。CT 為同一站相鄰兩件完成的週期,先統一口徑。串行單件產線的最慢站限制穩態產出;若有批次、並行設備、換線、重工或產品組合,需另外建模。
載入目前場域或輸入自己的作業,產生測時、標準時間、工作抽查與線平衡核對的 HTML 報告。
先建立分子、分母、期間、單位與來源,再看變化。以下為教學定義,實務上須與公司指標口徑對齊。
| 指標 | 定義與公式 | 判讀限制 |
|---|---|---|
| 生產力 Productivity | 合格產出÷投入資源,如件/人時。 | 區分總工時、直接工時與產品組合,不能把等待縮短直接當成省人時。 |
| 生產效率 Efficiency | 本課採賺得標準工時÷實際投入工時。 | 標準有效、產出合格且分母一致才可比較;公司其他效率定義需另列。 |
| 目標產量與達成 | 目標依需求與承諾設定;達成率=合格產量÷目標。 | 不要把理論容量直接當成市場需求或達成交付。 |
| CT 與 TT | CT 為實際週期;TT=淨可用時間÷需求量。 | 同一產品族與時間單位;CT/TT 是節奏負荷比較,並非萬用效率分數。 |
| 平衡率 | 本課比較實際線週期:Σ各站作業時間÷(站數×最慢站 CT)。 | 以 TT 為分母的需求節拍負荷需另標。前置、技能、品質及並行要檢查。 |
| OEE | 可用率 A × 性能率 P × 良品率 Q。 | 限定設備與計畫生產時間,不能為提高分數而排除實際損失。 |
| 直通率 FTY/RTY | FTY=一次合格件÷投入件;RTY 可依各站首次通過條件機率相乘。 | 重工後合格不能回填成首次通過;可追溯同群體,避免混用不同樣本。 |
| 庫存周轉天數 | 平均庫存金額÷同期銷貨成本×該期天數。 | 金額、成本及期間需一致;料號量的庫存可用量÷日耗用估算覆蓋天數,兩者不同。 |
| 交付 LT 與 PCE | LT 為起終點經過時間;PCE=增值時間÷LT。 | PT 不全是增值;並行不可全加總,未知 VA 時不算 PCE。 |
A=運轉時間÷計畫生產時間;P=理想 CT×總產量÷運轉時間;Q=一次合格量÷總產量。換線停機若發生於計畫生產時間,需依既定規則記入損失。理想 CT 應有設備及方法依據。
減少走動、重複登打或等待後,把時間用於交叉訓練、問題解決及支援。記錄釋放工時與實際再配置,不能直接等同裁員或現金節省。
縮短換線及故障,釋放需求所需的設備時段。先保護系統限制,不以所有設備滿載作為單一目標。
降低 WIP 與不必要儲存,釋放安全且可使用面積。列 m² 與用途;租約未變或面積無法再利用時,不直接認列租金節省。
固定期間追蹤 LT、合格交付、人時、庫存及安全,並收集作業者負荷與改善參與回饋。無形效益可用觀察及代理指標支持。
載入目前場域或輸入自己的流程,產生效益指標口徑、OEE 損失分解與追蹤護欄的 HTML 報告。
用三站小型產線演練,看見快一站、限制在製品與改善瓶頸的差別。所有結果為簡化教學模擬,並非客戶實績。
| 步驟 | 現場行動 | 要檢查什麼 |
|---|---|---|
| 1 找出限制 Identify | 找出限制目標達成的資源、政策或市場條件。 | 以需求、產出、排隊及實際可用能力交叉核對,不能只看最忙的人。 |
| 2 善用限制 Exploit | 先用既有資源,避免瓶頸缺料、停等與加工已知不良。 | 確認瓶頸前準備、品質及合理緩衝。 |
| 3 其他活動配合 Subordinate | 非限制站依系統所需節奏工作,控制放行與 WIP。 | 有時降低局部稼動才可減少總等待。 |
| 4 提升限制 Elevate | 前三步仍不足,再評估方法、技能、並行或投資。 | 以系統合格產出、成本與風險評估,不能只比較設備速度。 |
| 5 重新聚焦 Repeat | 限制移動後重看系統,修正舊規則。 | 不要讓原有政策與慣性變成新的限制。 |
初始空線,FIFO,單件依 A、B、C 串行;站間緩衝不限、無故障/換線/不良。推式每 20 秒放一件。後拉試驗以全線 WIP 上限 3 件控制放行,屬 CONWIP 式教學簡化,並非完整 Toyota Kanban 或 DBR。
表中的平均 LT 僅計已完成件,未完成件仍在系統,受起線與截尾影響;不能當成所有放行件的完整平均。穩態理論產能是時間÷最慢站 CT,有限時間模擬還有起線時間。想改善交付,應連同 WIP 及未完成件一起判讀。
載入目前場域或輸入自己的流程,產生限制查證、五個聚焦步驟與試作安排的 HTML 報告。
建議半小時:三種管理邏輯 10 分、損失分工 10 分、共同試作討論 10 分。先選價值流中的具體損失,再決定方法。
| 體系 | 管理重點 | 工具與實務產出 |
|---|---|---|
| TQM 全面品質管理 Total Quality Management | 以顧客與全員參與改善流程及品質。 | 本課 QC 七工具採查檢表、柏拉圖、因果圖、直方圖、散布圖、管制圖、層別;其他版本會用流程圖取代層別。搭配 8D 的圍堵、原因驗證與永久改善。 |
| TPM 全員生產保全 Total Productive Maintenance | 跨部門減少設備相關損失,建立自主與專業保全協作。 | 八大支柱與 OEE 分解,將故障、微停、速度及品質損失連回改善責任。 |
| TPS 豐田生產方式 Toyota Production System | 以 JIT 與 Jidoka 支持合格交付及流程改善。 | 標準作業、後拉、目視、異常停止、平準化及浪費排除;Lean 將價值流思維延伸至不同場域。 |
| 支柱 | 課堂可觀察的行動 |
|---|---|
| 個別改善 Focused Improvement | 用損失資料選題,跨功能找原因與試作。 |
| 自主保全 Autonomous Maintenance | 操作者在授權範圍清潔、點檢及發現異常,不等同自行做所有維修。 |
| 計畫保全 Planned Maintenance | 依設備風險與歷史規劃保養、維修與備品。 |
| 品質保全 Quality Maintenance | 管理會造成不良的設備條件並驗證預防效果。 |
| 教育訓練 Education and Training | 建立操作、點檢、維修與改善的技能。 |
| 初期管理 Early Management | 將使用、維護及品質經驗帶回設備與產品導入。 |
| 事務改善 Office Improvement | 減少採購、備品、資訊及幕僚流程的等待與錯漏。 |
| 安全健康環境 Safety Health Environment | 消除危害並維持安全操作與改善條件。 |
教學情境:包裝線換規格後頻繁微停,並出現漏標與交期落後。TQM 先定義缺陷、圍堵及驗證漏標/流出原因;TPM 追蹤感測、導正與設備條件;TPS 分析換線、批量、WIP 與交付節奏。三組共用同一件例、時間口徑與改善目標,避免各自結案卻沒有改善總交付。
載入目前場域或輸入自己的問題,產生 TQM、TPM 與 TPS 共同查證及試作的 HTML 報告。